آزمونهای کنترل کیفیت قطعات سیستم جلوبندی و تعلیق خودرو در خط تولید
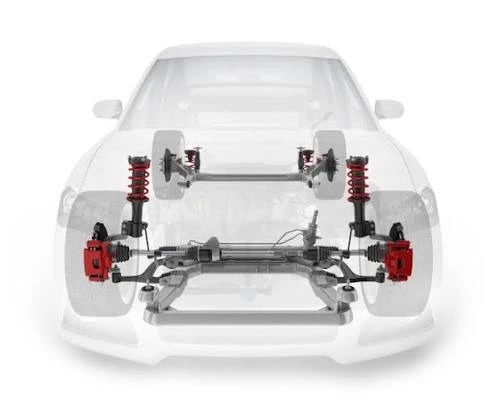
سیستم جلوبندی و تعلیق خودرو از مجموعهای از قطعات مکانیکی شامل طبق، سیبک، بوش، کمکفنر، فنر و میل موجگیر تشکیل شده است که وظیفه حفظ پایداری، کنترل ارتعاشات و تأمین راحتی سرنشین را بر عهده دارند. با توجه به نقش حیاتی این قطعات در ایمنی خودرو، کنترل کیفیت آنها در مراحل مختلف تولید از اهمیت بالایی برخوردار است. آزمونهای کنترل کیفیت معمولاً در سه مرحله شامل کنترل مواد اولیه، کنترل حین فرآیند تولید و آزمون نهایی محصول انجام میشوند.
فهرست مطالب
۱. آزمون مواد اولیه و نیمه کاره (Incoming Material Inspection)
در این مرحله مواد خام ورودی مانند فولاد و چدن , لاستیک یا پلیمر قبل از ورود به تولید بررسی میشوند. هدف این است که اطمینان حاصل شود جنس مواد با مشخصات مهندسی و طراحی قطعه مطابقت دارد، چون کوچکترین انحراف در ترکیب شیمیایی یا خواص مکانیکی و فیزیکی مواد اولیه میتواند عمر قطعه نهایی را کاهش دهد.
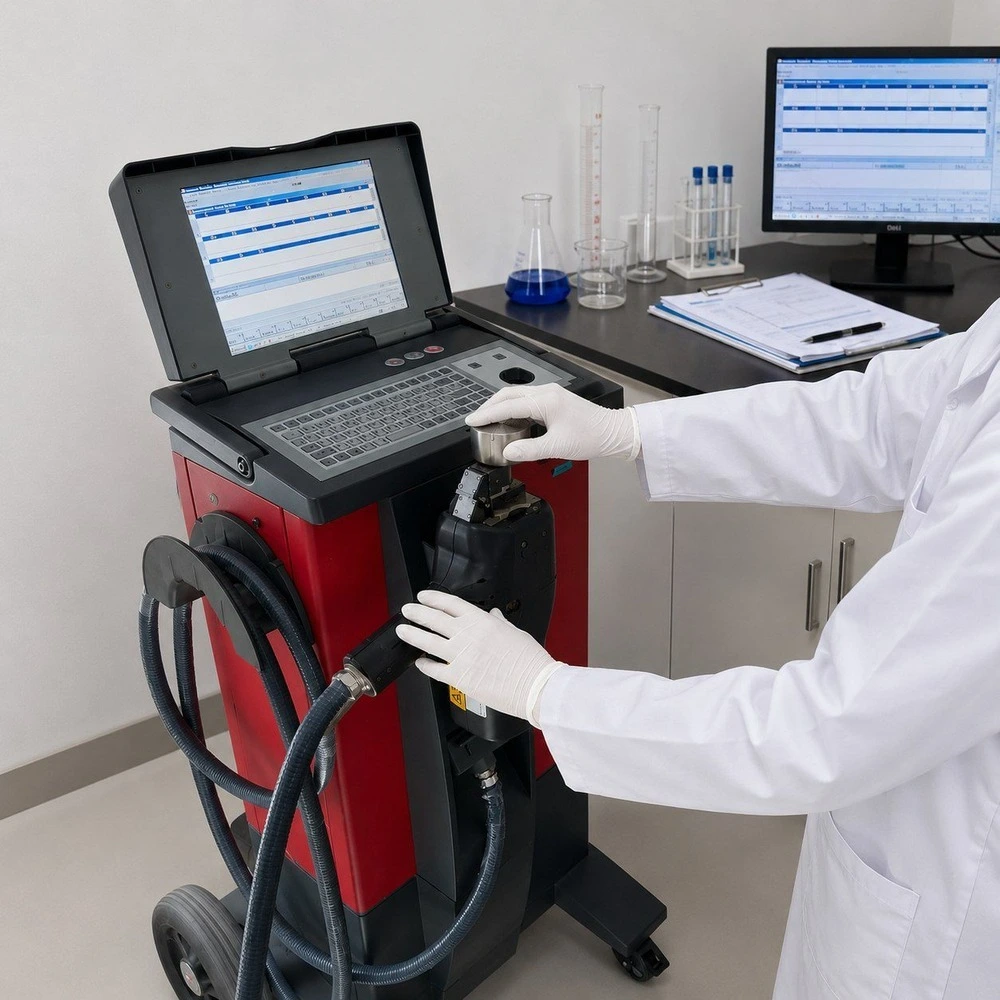
این آزمون برای بررسی کیفیت مواد خام ورودی شامل فولادهای آلیاژی، الاستومرها و پلیمرها انجام میشود. هدف، اطمینان از انطباق ترکیب شیمیایی و خواص مکانیکی مواد با مشخصات طراحی است. آزمونهایی مانند آنالیز شیمیایی با اسپکترومتر یا کوانتومتر ( OES ) , تست سختی و آزمون کشش در این مرحله انجام میشوند. این آزمون ها برای مواد اولیه تمام قطعاتی مثل سیبک، طبق، میل موجگیر انجام می پذیرد .
- آنالیز شیمیایی مواد اولیه (Spectrometry / PMI)
- بررسی درصد عناصر آلیاژی فولاد ها و چدن ها مورد استفاده در تولید قطعات به مانند C, Mn, Cr, Mo , Si , P , S
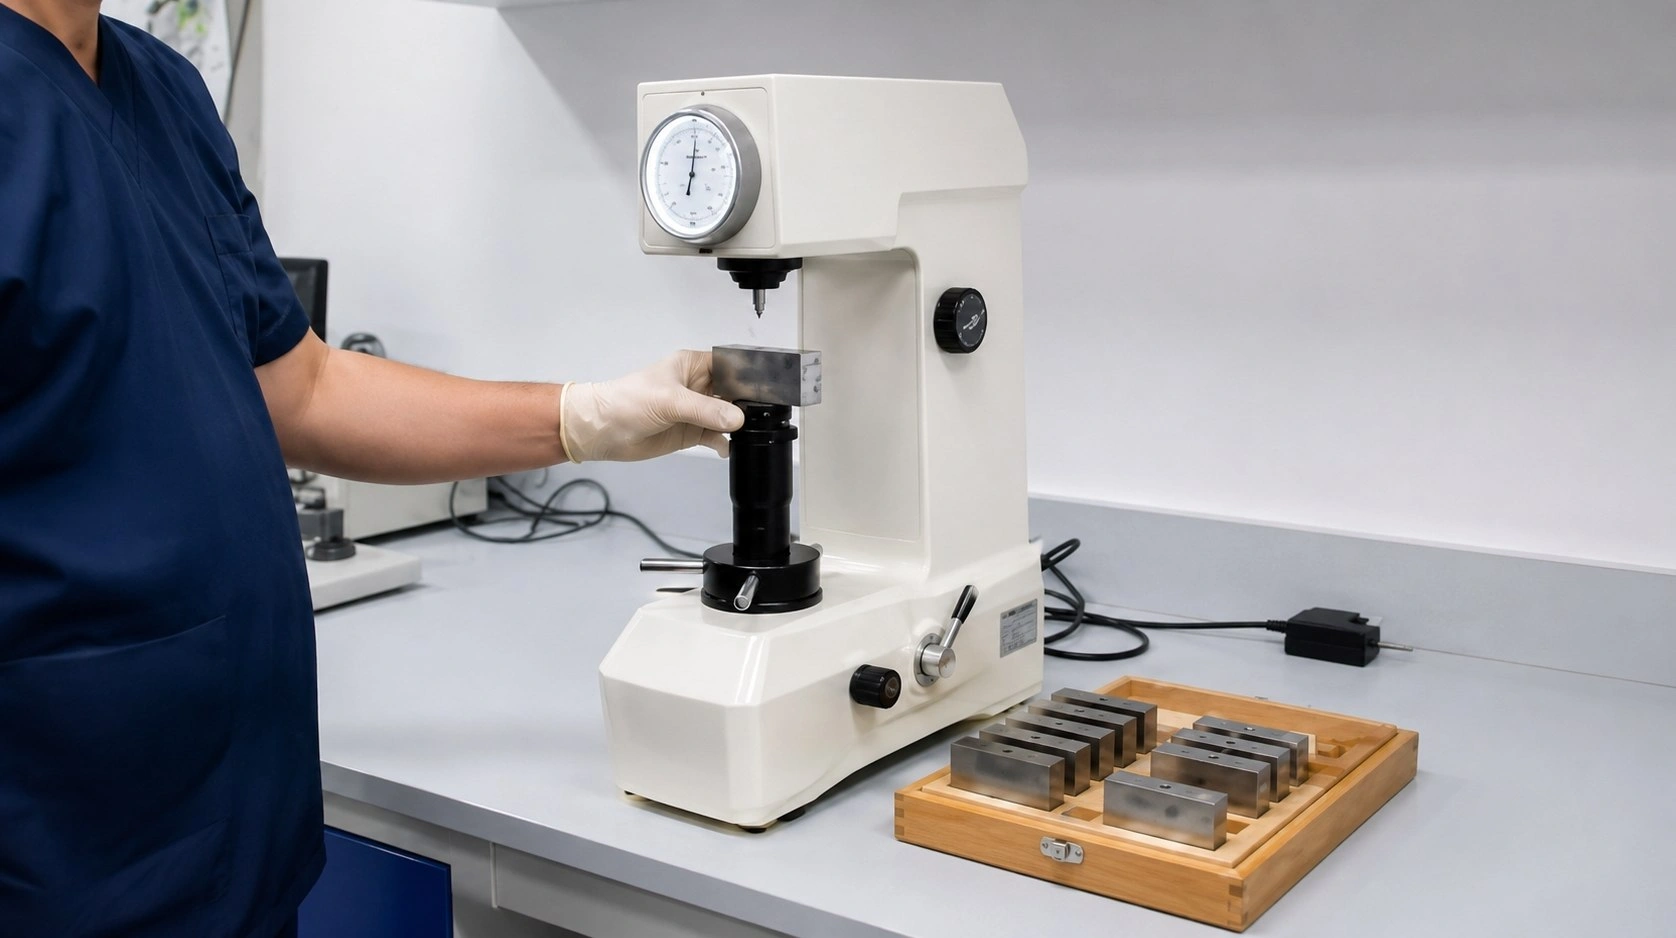
- تست سختی
برای دستیابی به میزان سختی مواد اولیه و قطعات نیمه کاره و نهایی در مراحل مختلف تولید و با استفاده از مقیاس های سه گانه ذیل بر روی انواع قطعات فولادی و چدنی انجام میشود . همچنین آزمون سختی در مقیاس شور نیز بر روی قطعات لاستیکی و پلاستیکی و پلیمری انجام میشود .
- Rockwell / Brinell / Vickers
- کنترل عملیات حرارتی
- آزمون کشش (Tensile Test)
آزمون کشش و تشخیص مقاومت مکانیکی انواع مواد اولیه مورد استفاده در تولید قطعات جلوبندی و دست یابی به مقادیر پارامتر های مهم زیر :
- تنش تسلیم
- استحکام کششی نهایی
- درصد ازدیاد طول
-
آزمون مقاومت ضربه ( Toughness impact test )
آزمون ضربه (Impact Test) در کنترل کیفیت قطعات جلوبندی خودرو برای بررسی مقاومت قطعه در برابر ضربههای ناگهانی، شوکهای مکانیکی و بارهای دینامیکی انجام میشود. قطعات جلوبندی مثل سیبک، طبق، میل تعادل، سگدست، بوشها و کمکفنر هنگام عبور خودرو از دستانداز، چاله یا برخورد با موانع تحت ضربههای شدید قرار میگیرند. این معیار عمدتا از دو نوع آزمون مورد برررسی و کنترل قرار میگیرد .
- آزمون چارپی (Charpy Impact Test)
در این روش نمونه استاندارد قطعه با ضربه پاندول شکسته میشود و انرژی جذبشده بر حسب ژول اندازهگیری میگردد. این آزمون مناسب برای قطعات فولادی و فورج کاری شده می باشد . استاندارد مورد استناد برای این آزمون ASTM E23 و ISO 148-1 می باشد .- آزمون سقوط آزاد وزنه ( Drop Test )
در این آزمون وزنهای با جرم مشخص از ارتفاع مشخص روی قطعه که در فیسکچر های مناسب مهار شده است رها میشود. این آزمون برای کنترل کیفیت بازوی طبق و سگدست بسیار پرکاربرد است . استاندارد مورد استفاده برای انجام این آزمون می توان به ASTM D7136 برای قطعات پلیمری و SAE J328 برای عملکرد سیستم های چرخ و جلوبندی اشاره نمود اما این آزمون عمدتا براساس OEM قطعات هر خودرو انجام می پذیرد .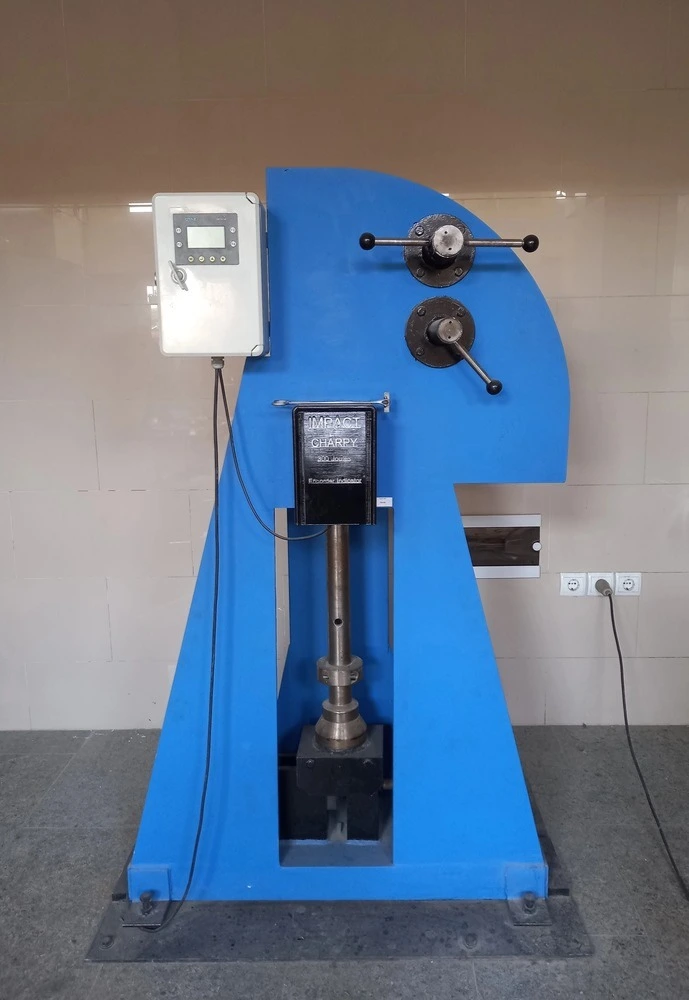
- آزمون متالوگرافی
- بررسی ساختار میکروسکوپی و دانهبندی و عمق نفوذ عملیات حرارتی و سخت کاری بر روی مواد اولیه و قطعات نیمه کاره و نهایی مورد استفاده در تولید انجام میشود . این آزمون جز آزمون های بسیار حساس و در عین حال بسیار تخصصی و پیچیده در کنترل کیفی انواع قطعات صنعتی است که قطعات جلوبندی نیز از آن مستثنی نیست . برای انجام و تشخیص انواع ساختار های متالورژیکی موجود در مواد فلزی ( شامل ساختار های مفید و غیر مفید و ناخواسته ) دانش و تجربه بسیار بالایی لازم است .
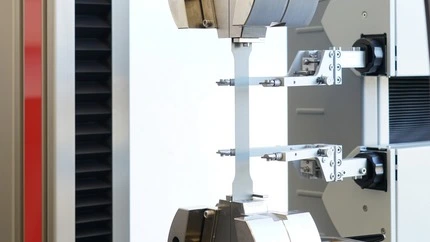
آزمون های فوق توسط متخصصین و مهندسان متخصص و مجرب و با استفاده از تجهیزات ذیل انجام می پذیرد :
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون های فوق می توان به استاندارد های ذیل اشاره نمود .
۲. کنترل ابعادی (Dimensional Inspection)
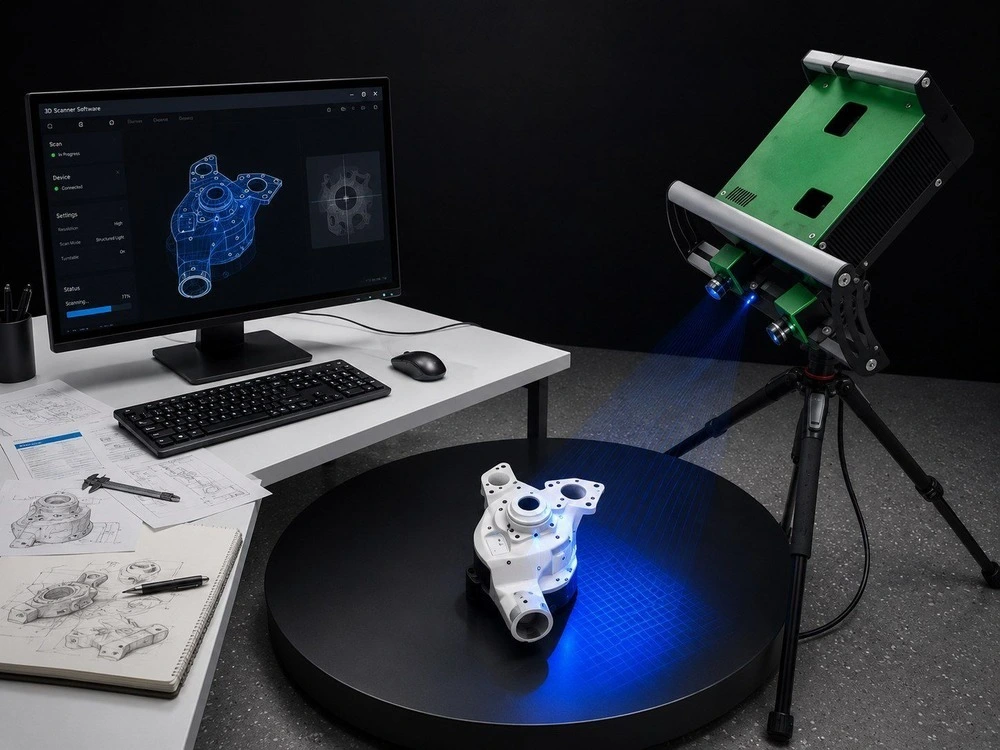
ابعاد قطعات تولیدی در مراحل مختلف تولید و ماشینکاری می بایست مورد اندازهگیری قرار بگیرند تا با نقشه های فنی و طراحی اولیه تطابق داشته باشد. این کنترل تضمین میکند که قطعه هنگام مونتاژ بدون لقی یا گیرکردگی در مجموعه جلوبندی نصب شود. ابعاد بحرانی قطعات از جمله مقاطع ، ضخامتها، فاصله محورها و زوایای مختلف و تلرانسهای مونتاژی می بایست تماما اندازهگیری شوند.
- از مهمترین آزمونهای ابعادی خط تولید می توان به اندازه گیری قطر شفت , قطر Housing , ضخامت طبق , concentricity , runout با استفاده از تجهیزات معمولی مثل کولیس و میکرومتر و گیج های GO/NO-GO و همچنین با استفاده از تجهیزات پیشرفته به مانند CMM & 3D SCANER انجام می پذیرد .
از استانداردهای مرجع مورد استفاده در انجام آزمون های ابعادی می توان به استاندارد های ذیل اشاره نمود .
3. آزمون زبری سطح (Surface Roughness Test)
به همین ساختار برای تمام بخشها ادامه دهید و متن کامل هر بخش از مقاله را داخل کارت مربوطه قرار دهید.
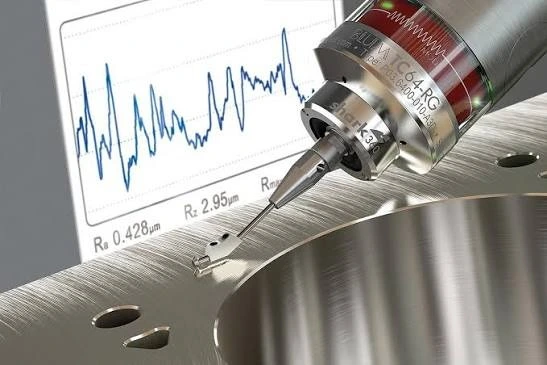
در این آزمون کیفیت پرداخت سطح قطعات بررسی میشود، مخصوصاً در سطوحی که تماس مکانیکی و چرخش یا لغزش مطرح باشد در این نوع قطعات زبری زیاد باعث افزایش اصطکاک، سایش و حتی تمرکز تنش و عمر کوتاه در قطعه میشود. در این آزمون پارامترهایی مانند Ra و Rz مهم ترین و رایج ترین پرامتر های تحت آزمون می باشند . از جمله قطعاتی که انجام این آزمون در مورد آنها مطرح است می توان به Ball pin , Shaft , Bush housing اشاره نمود . این آزمون با استفاده از دستگاه Surface Roughness Tester (Profilometer) انجام می پذیرد .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
4. آزمون غیرمخرب (Non-Destructive Testing)
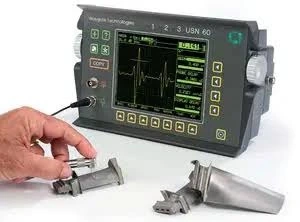
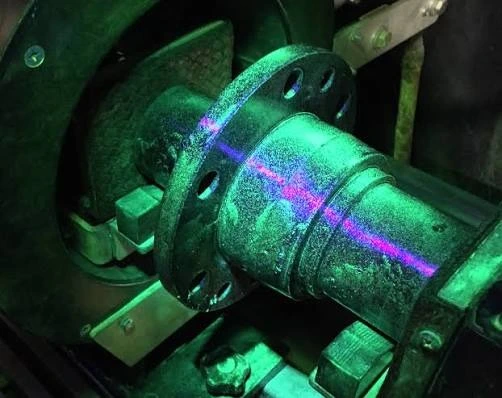
این آزمون بدون تخریب قطعه انجام میشود تا ترکها، تخلخلها یا ناپیوستگیهای داخلی و سطحی قطعات شناسایی شوند. انجام این آزمون ها برای قطعاتی که با استفاده از روش های تولید به مانند فورج، ریختهگری یا جوشکاری تولید می شوند اهمیت بیشتری پیدا می کنند . در این آزمون ها تست ذرات مغناطیسی (MT)برای ترک های سطحی و نزدیک سطح و تست مایع نافذ (PT)برای ترک های سطحی مواد غیر مغناطیسی مثل استنلس استیل ها و آزمون اولتراسونیک (UT) برای تشخیص عیوب و حفره های داخلی مواد و قطعات فلزی بکار می رود .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
 >
5. آزمون سیبک (Ball Joint Testing)
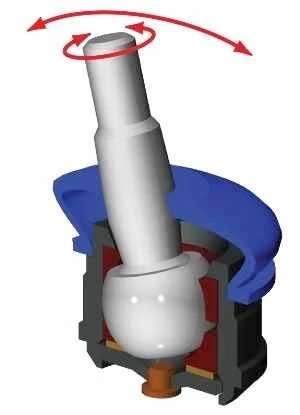
در سیبک میزان لقی، گشتاور چرخش و استحکام اتصال پین بررسی میشود. اگر سیبک بیش از حد سفت یا شل باشد، فرمانپذیری خودرو و ایمنی تحت تأثیر قرار میگیرد.در تست سیبک میزان لقی شعاعی، لقی محوری و گشتاور چرخش مورد بحث می باشد . همچنین آزمون Pull-out برای تعیین نیروی جداشدگی پین از بدنه انجام میشود. این آزمون نقش مهمی در ایمنی فرمانپذیری خودرو دارد.از جمله تجهیزات موردنیازبرای انجام این آزمون می توان به Ball Joint Universal Testing Machine و Torque Tester اشاره نمود .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
6.آزمون بوش (Bushing Test)
بوشها باید هم ارتعاش را جذب کنند و هم بارمکانیکی را تحمل کنند. در این آزمون میزان سختی لاستیک و استحکام اتصال لاستیک به فلز بررسی میشود.
بوشها به منظور ارزیابی سختی، تغییر شکل و کیفیت اتصال لاستیک به فلز آزمایش میشوند. این قطعات وظیفه جذب ارتعاش و کاهش انتقال نویز به شاسی را دارند. آزمون های مورد استفاده در بخش شامل موارد ذیل می باشد :
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
7. آزمون کمکفنر (Shock Absorber Test)
برای انجام این آزمون کمک فنر روی دستگاه تست سیکلی نصب میشود تا نیروی میرایی آن اندازهگیری شود. این تست مشخص میکند کمکفنر تا چه حد میتواند نوسانات سیستم تعلیق را کنترل کند.کمکفنر تحت حرکت رفت و برگشتی قرار گرفته و نیروی میرایی آن در سیکلهای فشاری و بازگشتی اندازهگیری میشود در این حین نشتی روغن و افت عملکرد نیز کنترل میشود.
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
8. آزمون فنر (Spring Test)
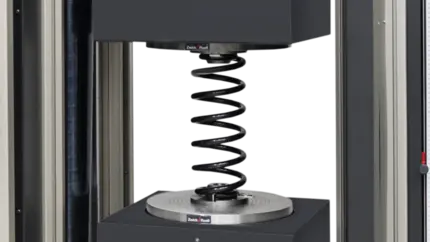
در این قسمت میزان فشردگی تحت بار و ضریب الاستیسیته فنر اندازهگیری میشود. این تست رفتار الاستیک فنر و تطابق آن با طراحی رانشان میدهد . همچنین آزمون های مهمی به مانند Set Loss Test ( Permanent Deformation ) یا همان کاهش ارتفاع اولیه دائمی فنر پس از بار گذاری و Fatigue Test یا همان تست خستگی فنر انجام میشود .
تجهیزاتی به مانند Universal Testing Machine و Spring Fatigue Tester برای انجام آزمون های فوق استفاده میشود .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
9. آزمون طبق و بازوهای کنترلی (Control Arm Test)
در این آزمون طبق تحت بارهای خمشی و فشاری قرار میگیرد تا استحکام سازهای آن بررسی شود. هدف از این آزمون محاسبه مقاومت طبق در برابر تغییر شکل یا شکست در بارهای شدید جادهای است . طبق هایی که در روش تولید آن از جوشکاری استفاده شده باشد انجام آمون های مخرب و غیر مخری کنترل کیفیت جوش نیز ضروری است .
تجهیزات موردنیازبرای انجام این آزمون Universal Testing Machine و Fatigue Test Rig وHydraulic Press و Strain Gauge به همراه فیسکچر های مخصوص هر طبق می باشد .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
10. آزمون میل موجگیر (Stabilizer Bar Test)
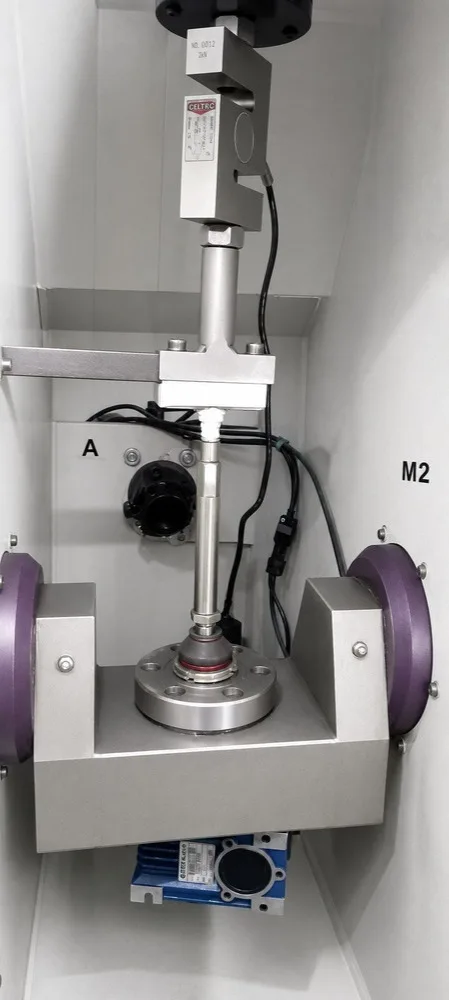
در این آزمون مقاومت پیچشی میل موجگیر و رفتار آن اندازهگیری میشود. میل موجگیر باید در پیچها انتقال بار مناسبی بین دو چرخ ایجاد کند و رول بدنه را کاهش دهد. در این آزمون پارامتر های Torsional Stiffness و Torque-Angle و Fatigue با استفاده از تجهیزاتی به مانند Torsion Testing Machine , Torque Sensor , Rotary Encoder , Fatigue Rig مورد آزمون و اندازه گیری قرار میگیرد .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
11. کنترل فرآیند پرس و مونتاژ
در فرآیند مونتاژ، نیروی لازم برای جا زدن قطعاتی مثل بوش ( برای مثال بوش داخل طبق ) یا بلبرینگ یا همان قطعات Press-fit کنترل میشود. نیروی کمتر از حد باعث لقی و نیروی بیشتر باعث آسیب به قطعه خواهد شد. در این آزمون پارامتر های Press-fit force و Insertion depth با توجه به طراحی و برنامه کنترل کیفیت هر محصول انجام میشود .
از استانداردهای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود .
12. آزمون گشتاور بستن (Torque Audit)
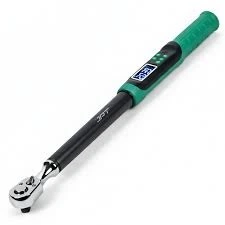
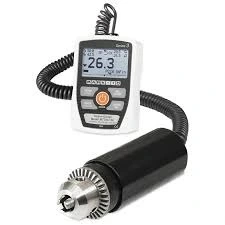
در این آزمون گشتاور اعمالشده روی پیچها و مهرهها اندازهگیری میشود. اگر گشتاور درست نباشد، اتصال ممکن است در سرویس شل شود یا رزوه آسیب ببیند. انواع تجهیزات مکانیکی و الکترومکانیکی و ترانسدیوسر های اندازه گیری گشتاور در این بخش مورد استفاده قرار می گیرد .
ای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود
 >
13. آزمون پوشش سطح
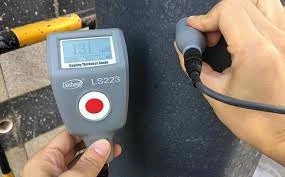
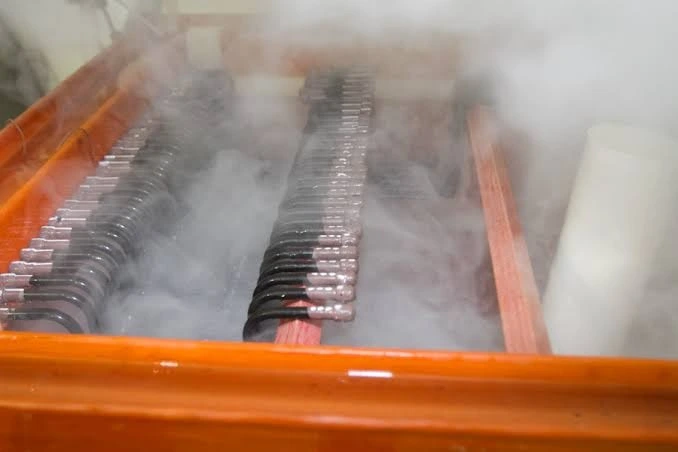
در این آزمون پوششهایی مثل رنگ یا آبکاری ( از جمله انواع گالوانیزه ) از نظر ضخامت، چسبندگی و مقاومت خوردگی بررسی میشوند. این آزمون برای سنجش عمر قطعه در شرایط رطوبت و نمک جاده ضروری است و با استفاده از تجهیزاتی مثل Coating Thickness Gauge و Salt Spray Chamber و Adhesion Tester و Cross Hatch Cutter انجام میشود .
ای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود
 >
14. آزمون دوام و خستگی (Fatigue Test)
در این آزمون قطعه تحت بارهای تکراری طولانی مدت قرار میگیرد تا رفتار آن در عمر کاری شبیهسازی شود. بسیاری از خرابیهای جلوبندی ناشی از خستگی و رشد ترک هستند نه شکست ناگهانی. تعداد سیکل های این آزمون ها بسته به نوع قطعات و کاربرد آنها متغیر می باشد و گاها تا میلیون ها سیکل می تواند مد نظر باشد . تجهیزات مورد استفاده در انجام این آزمون Fatigue Testing Machine با استفاده از تکنولوژی های Servo Hydraulic Actuator و Load Frame و Cycle Counter و Data Logger می باشد .
ای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود
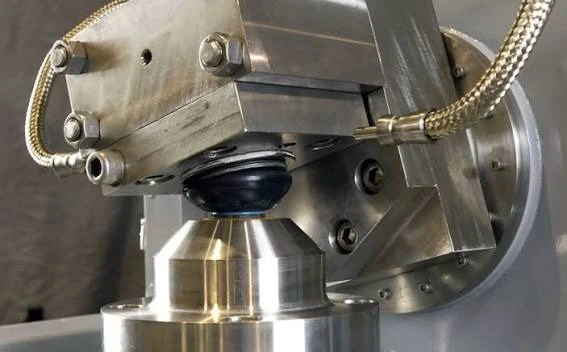
15. آزمون NVH
این تست میزان انتقال نویز، لرزش و ضربه از قطعه به شاسی را بررسی میکند. هدف این است که قطعه علاوه بر استحکام، راحتی و کیفیت سواری مناسبی هم ایجاد کند و بررسی پارامترهای لرزش و نویز و کوبش بخصوص برای قطعاتی به مانند بوش و دسته موتور هدف این آزمون می باشد .
ای مرجع بین المللی مورد استناد در انجام آزمون فوق می توان به استاندارد های زیر اشاره نمود
نتیجهگیری
کنترل کیفیت قطعات جلوبندی و تعلیق نقش مستقیمی در ایمنی، دوام و عملکرد دینامیکی خودرو دارد. استفاده از آزمونهای استاندارد و استقرار سیستمهای مدیریتی تضمین کیفیت موجب کاهش خرابی، افزایش قابلیت اطمینان و ارتقای کیفیت محصول نهایی میشود. بدیهی است میزان نمونه گیری برای انجام این آزمون ها بر روی قطعات بسته به شرایط و تکنولوژی تولید و کاربرد قطعات و حساسیت شرکت تولیدی دارد برای مثال آزمون های غیر مخربی به مانند ترک یابی با ذرات مغناطیسی بر روی بال پین ها که فرایند فرجکاری و ماشینکاری را سپری کرده اند به صورت صد در صد انجام میشود اما آزمون های مخرب که منجر به تخریب و بلا استفاده شدن قطعات تحت آزمون می گردد به مقدار درصد کمی از هر بچ تولید انجام میشود .